

 ENG
Kung tumutukoy ka ng PMMA sheet line, profile line, o compounding line para sa acrylic pellets, ang unang desisyon ay hindi ang diameter ng screw. Ito ang kasaysayan ng init. Ang PMMA, o polymethyl methacrylate, ay kadalasang tinatawag na acrylic, at ito ay kumikilos tulad ng isang high-clarity engineering thermoplastic hanggang sa ito ay mag-overheat, mag-over-shear, o magpakain ng labis na kahalumigmigan. Pagkatapos ay maaari itong maging dilaw, bumuo ng mga gel, o makagawa ng mga bula na sumisira sa kalidad ng optical.
Ang praktikal na konklusyon ay simple: ang isang acrylic PMMA extrusion line ay dapat piliin sa pamamagitan ng torque density, screw geometry, vacuum venting, katumpakan ng pagpapakain, pagkontrol sa temperatura, at paraan ng pelletizing, hindi sa pamamagitan ng motor kilowatts lamang. Ipinapaliwanag ng gabay na ito kung ano ang PMMA, kung saan umaangkop ang extrusion, kung aling mga detalye ng linya ang mahalaga, at kung ano ang ibe-verify bago bumili.
Ano ang Acrylic PMMA at Bakit Ito Napapalabas
Ang PMMA ay isang transparent na thermoplastic na gawa sa methyl methacrylate. Ito ay pinahahalagahan para sa optical clarity, stiffness, outdoor weather resistance, at surface hardness. Ayon sa na-publish na polymer datasheets, ang pangkalahatang layunin ng PMMA ay karaniwang may density na humigit-kumulang 1.17 hanggang 1.20 g/cm3, light transmission na malapit sa 92%, at isang heat deflection na temperatura na kadalasang nasa hanay na 80 hanggang 100 °C, depende sa grado. Hindi ito katulad ng polycarbonate: Ang PMMA ay mas malinaw at mas scratch-resistant, ngunit ito ay mas malutong at hindi gaanong impact-resistant.
Mahalaga ang pagpilit dahil hindi lahat ng produkto ng PMMA ay na-cast. Ang mga cast PMMA sheet ay ginawa sa pamamagitan ng pagbuhos ng monomer sa pagitan ng mga glass plate. Ang mga extruded na PMMA sheet, profile, tubes, at compound ay ginawa sa pamamagitan ng pagtunaw at paghubog ng mga polymer pellets. Nagbibigay ang extrusion ng mas mabilis na mga cycle, mas mahigpit na kontrol sa kapal, at mas madaling patuloy na produksyon. Para sa mga compounder, maaari ding ihalo ng twin-screw extruder ang PMMA sa mga impact modifier, UV stabilizer, colorant, o iba pang polymer.
Mga Grado ng PMMA at Window sa Pagproseso
Ang Acrylic PMMA ay hindi isang solong recipe. Ang mga marka ng pangkalahatang layunin ay nakatuon sa kalinawan at katigasan. Ang mga grade na binago ng epekto ay nakikipagpalitan ng kaliwanagan para sa pagiging matigas. Ang mga gradong lumalaban sa init ay nagpapataas ng softening point ngunit nagpapaliit sa window ng pagpoproseso. Ang mga extrusion grade ay karaniwang ibinibigay bilang mga pellet at maaaring naglalaman na ng mga lubricant o stabilizer. Ang talahanayan sa ibaba ay nagbubuod ng mga karaniwang pagsasaalang-alang ng mamimili, hindi mga nakapirming detalye.
| Uri ng grado | Karaniwang gamit | Pag-iingat sa pagpilit |
|---|---|---|
| Pangkalahatang layunin ng PMMA | Optical sheet, display, ilaw | Ang pagpapatayo ng kahalumigmigan at mababang paggugupit ay kritikal |
| PMMA na binago ng epekto | Signage, profile, matibay na bahagi | Ang mas mababang temperatura ng pagkatunaw ay nakakatulong na mapanatili ang lakas ng epekto |
| PMMA na lumalaban sa init | Automotive trim, lens, pang-industriya na takip | Mas makitid na bintana; iwasan ang mga dead spot at sobrang pag-init |
| Extrusion-grade PMMA | Sheet, pipe, profile, pelletizing | Ang pare-parehong feed at vacuum venting ay nagpapabuti sa kalinawan |
Ang isang praktikal na panimulang punto para sa maraming PMMA extrusion grade ay ang pagpapatuyo sa 80 hanggang 100 °C sa loob ng 2 hanggang 4 na oras, pagkatapos ay pinoproseso na may natutunaw na temperatura na humigit-kumulang sa pagitan ng 200 at 250 °C. Ang mga numerong iyon ay hindi pangkalahatan. Maaaring kailanganin ng grade na lumalaban sa init ang itaas na dulo, habang ang grade na binago ng epekto ay maaaring mas gusto ang ibabang dulo. Ang mahalagang punto ay ang PMMA ay may maliit na tolerance para sa kahalumigmigan at labis na paggugupit na init.
Mga karaniwang halaga mula sa mga pampublikong polymer datasheet; grado, kapal, at paraan ng pagsukat ay nakakaapekto sa mga resulta.
 KTS High Performance Series Engineering Plastic Extrusion Line Ang pahina ng KTS High Performance Series ay naglilista ng sampung modelo ng engineering-plastic extrusion na may Do/Di, partikular na torque, bilis, at data ng kapangyarihan para sa kinokontrol na pagtunaw. Tingnan ang Produkto →
Twin-Screw Extrusion: Kung saan Nagtagumpay o Nabigo ang Mga Linya ng PMMA
Sa twin-screw extrusion, kadalasang pinoproseso ang PMMA sa isa sa dalawang paraan: direktang extrusion ng sheet o profile, o compounding at pelletizing bago ang pangalawang hakbang sa paghubog. Ang parehong mga ruta ay nakasalalay sa kinokontrol na pagtunaw. Ang PMMA ay may mataas na melt viscosity, kaya mabilis itong bumubuo ng shear heat. Kung ang pagsasaayos ng tornilyo ay masyadong agresibo, ang polimer ay maaaring bumaba bago ang operator ay makakita ng isang alarma sa temperatura.
Ang isang matagumpay na linya ng PMMA ay karaniwang kinabibilangan ng: isang gravimetric feeder para sa pare-parehong dosing; isang sistema ng pagpapatayo sa itaas ng agos; isang co-rotating twin-screw extruder na may katamtamang shear screw profile; vacuum venting para sa moisture at volatiles; isang melt pump o screen changer kapag mahalaga ang katatagan ng presyon; at isang pelletizer o die system na tumugma sa target na produkto. Para sa compounding, ang tiyak na metalikang kuwintas ay isang kapaki-pakinabang na tagapagpahiwatig. Sinasabi ng KUNWEI na nagdisenyo ito ng mga twin-screw extruder na may tiyak na torque hanggang 14 Nm/cm3 para sa industriya ng compounding. Ang mas mataas na torque density ay maaaring magpapahintulot ng mas maraming output sa bawat laki ng turnilyo, ngunit nangangailangan din ito ng mas mahusay na paglamig ng tornilyo at kontrol sa proseso.
Schematic lang. Ang aktwal na layout ng linya ay depende sa output, pellet form, at downstream na paghubog.
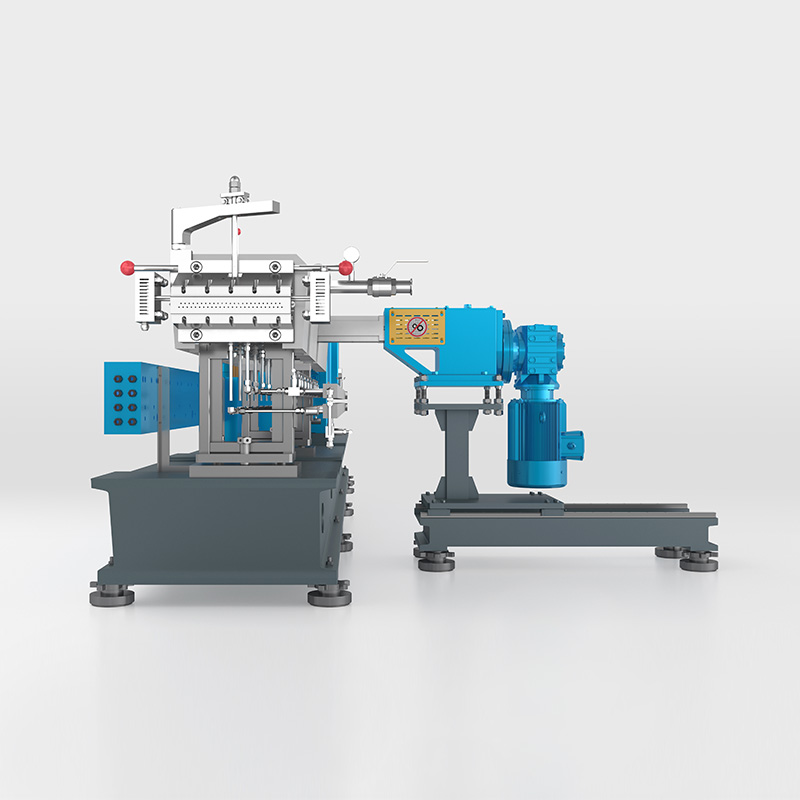 KTD High Volume Twin-Screw Extruder Production Line Ang pahina ng KTD High Volume Series ay naglilista ng mga modelo at torque, bilis, at power data para sa high-torque compounding ng mga filled, reactive, o shear-sensitive na materyales. Tingnan ang Produkto →
Mga Pagpipilian sa Compounding at Pelletizing para sa Acrylic PMMA
Kapag pinagsama ang PMMA, ang layunin ay pare-parehong pagpapakalat nang hindi sinisira ang molekular na timbang. Ang co-rotating twin-screw extruder na may modular screw elements ay nagbibigay-daan sa processor na balansehin ang paghahatid, pagtunaw, paghahalo, at pag-vent. Para sa mataas na filler o additive loading, ang isang side feeder ay maaaring magdagdag ng mga mineral filler o reinforcing agent sa ibaba ng agos, pagkatapos na matunaw ang polimer. Binabawasan nito ang pagkasira ng tornilyo at iniiwasan ang mga problema sa pagpapakain.
Ang pelletizing ay ang susunod na desisyon. Ang strand pelletizing ay nagbibigay ng magandang visual na inspeksyon at gumagana nang maayos para sa maraming PMMA compound, ngunit nangangailangan ito ng maingat na paglamig. Ang underwater pelletizing ay gumagawa ng mga bilog na pellet at kayang humawak ng mas mataas na output, ngunit kailangan nito ng malinis na mukha at matatag na presyon ng pagkatunaw. Ang water-ring hot-face cutting ay isa pang opsyon para sa ilang partikular na compound. Ang isang ginamit o umiiral na linya ay maaaring i-upgrade kung minsan sa halip na palitan; halimbawa, isang engineering plastic pelletising line maaaring i-rework gamit ang mga bagong elemento ng screw, feeder, at kontrol kapag nagbago ang polymer portfolio.
Ang mga mamimili ay dapat humingi ng trial run na may sarili nilang PMMA grade. Dapat sukatin ng pagsubok ang output, temperatura ng pagkatunaw, torque, antas ng vacuum, hugis ng pellet, at pagdidilaw. Kung hindi maipakita ng supplier kung paano pinangangasiwaan ng linya ang moisture at shear heat, hindi kumpleto ang quotation.
 Underwater Pelletizing System para sa Screw Extruder Downstream Lines Ang underwater die-face pelletizing cuts ay natutunaw sa mga butil sa nagpapalipat-lipat na tubig, na tumutulong na mabawasan ang alikabok at sumusuporta sa muling paggamit ng cooling-water. Tingnan ang Produkto →
Downstream na Kagamitan at Kalidad ng Pagtatapos
Ang mga PMMA pellets at mga sheet ay biswal na hinuhusgahan. Ang isang linya na gumagawa ng mga katanggap-tanggap na mekanikal na katangian ngunit nakikitang mga itim na batik, bula, o pagbabago ng kulay ay mabibigo pa rin sa merkado. Samakatuwid, ang mga kagamitan sa ibaba ng agos ay karapat-dapat ng pansin gaya ng extruder. Ang katumpakan ng pagpapakain ay nakakaapekto sa pagkakapare-pareho ng pagbabalangkas. Ang vacuum venting ay nakakaapekto sa mga antas ng bubble at gel. Ang pagsasala ay nakakaapekto sa mga batik. Ang pagputol at paglamig ay nakakaapekto sa hugis ng pellet at alikabok.
Para sa sheet at profile extrusion, tinutukoy ng die, calendering, cooling, at haul-off system ang thickness tolerance at surface finish. Para sa compounding, tinutukoy ng pelletizer, water system, at classifier ang bulk density at downstream feeding behavior. Ang isang linya ng PMMA ay madalas na nangangailangan ng isang dedusting o sieving step, dahil ang mga multa ay maaaring magdulot ng feeding surge at optical defects. Ang pinakamahusay na diskarte sa pagkuha ay tukuyin muna ang huling produkto, pagkatapos ay magtrabaho pabalik sa disenyo ng turnilyo at downstream na kagamitan.
Mga Pangunahing Detalye, Pagpapahintulot, at Mga Panganib sa Pagkuha
Ang PMMA extrusion ay hindi gaanong mapagpatawad kaysa sa maraming mga commodity polymer, kaya ang mga pagtutukoy ay dapat na nakasulat na may mga tolerance. Ang isang praktikal na detalye ay maaaring mangailangan ng katatagan ng temperatura ng pagkatunaw sa loob ng plus o minus 3 °C, vacuum venting na may kakayahang umabot sa isang tinukoy na antas ng vacuum, pagkakaiba-iba ng haba ng pellet sa loob ng nakasaad na hanay, at mga elemento ng screw na ginawa mula sa wear-resistant na materyal kapag ginamit ang mga filler. Ang eksaktong mga numero ay nakasalalay sa grado, output, at produkto.
Kasama sa mga karaniwang panganib sa pagkuha ang paghahambing lamang ng lakas ng motor, hindi pinapansin ang partikular na torque; underestimating drying at venting; pagpili ng isang pelletizer nang hindi sinusubukan ang pagkatunaw; at pagtanggap ng disenyo ng tornilyo na kinopya mula sa ibang polimer. Ang isang PMMA compound ay maaaring magmukhang maganda sa mababang output at mabibigo sa buong rate. Para sa kadahilanang iyon, ang pagsubok sa pagtanggap ay dapat magsama ng isang napapanatiling pagtakbo sa target na output, hindi isang maikling pagpapakita.
Suriin din ang pag-access sa serbisyo. Ang mga linya ng PMMA ay nangangailangan ng madalas na paglilinis sa panahon ng pagbabago ng grado. Ang mga barrel liner, screw elements, die plate, at pelletizer blades ay dapat ma-access nang walang labis na downtime. Mahalaga ang availability ng mga spare parts, lalo na para sa mga vacuum seal, heating elements, at cutter hub. Ang isang second-hand o refurbished na linya ay maaaring maging kaakit-akit, ngunit kung ang screw geometry at mga kontrol ay muling inengineer para sa acrylic. A masterbatch twin-screw extrusion pelletising line Maaaring ilarawan ng pag-upgrade kung paano iniangkop ang mga seksyon ng pagpapakain, paghahalo, at pag-pelletize kapag nagbago ang materyal.
FAQ: Acrylic PMMA Extrusion at Kagamitan
Q1: Para saan ang acrylic PMMA?
Ginagamit ang PMMA para sa signage, lighting cover, display sheet, automotive trim, medical device, at optical parts. Ito rin ay pinagsama sa mga pellets para sa pagpilit at paghuhulma ng iniksyon.
Q2: Ang PMMA ba ay pareho sa acrylic?
Oo, sa pang-araw-araw na paggamit ang acrylic ay karaniwang nangangahulugang PMMA. Mahigpit, ang acrylic ay isang pamilya ng mga polimer, habang ang PMMA ay ang pinakakaraniwang transparent na acrylic na plastik.
Q3: Maaari bang ma-extruded ang PMMA?
Oo. Ang mga extruded na PMMA sheet, profile, tube, at mga produktong pellet ay karaniwan. Ang susi ay kinokontrol na pagpapatuyo, katamtamang paggugupit, at matatag na temperatura ng pagkatunaw.
Q4: Ano ang pagkakaiba ng cast at extruded PMMA?
Ginagawa ang cast PMMA sa pamamagitan ng pagbuhos ng monomer sa mga hulma o sa pagitan ng mga glass plate. Ang extruded PMMA ay ginawa sa pamamagitan ng pagtunaw ng mga pellets. Ang mga extruded na grado ay karaniwang nag-aalok ng mas mahigpit na kontrol sa kapal at mas mabilis na produksyon.
Q5: Bakit kailangan ng PMMA ang pagpapatuyo bago i-extrusion?
Ang PMMA ay sumisipsip ng kahalumigmigan. Kung hindi ito tuyo, ang tubig ay nagiging singaw sa bariles, na nagiging sanhi ng mga bula, pilak na guhitan, at mahinang kalidad ng ibabaw. Ang karaniwang pagpapatuyo ay 80 hanggang 100 °C sa loob ng 2 hanggang 4 na oras.
Q6: Anong twin-screw extruder ang pinakamainam para sa PMMA compounding?
Karaniwang pinipili ang co-rotating twin-screw extruder na may sapat na torque density, gentle screw geometry, vacuum venting, at tumpak na gravimetric feeding. Ang eksaktong configuration ay dapat na masuri gamit ang partikular na grado ng PMMA.
Para sa mga proyekto ng acrylic PMMA, ang pinakaligtas na landas ay ang tukuyin ang optical o mekanikal na target, kumpirmahin ang grado ng resin, patuyuin ito ng maayos, at subukan ang iminungkahing turnilyo at downstream na kagamitan sa ilalim ng tunay na mga kondisyon ng produksyon. Ang linyang nagpoprotekta sa kalidad ng pagkatunaw ay kadalasang hihigit sa mas mababang gastos na linya na mukhang mapagkumpitensya lamang sa papel.


