

 ENG
Ang bahaging PA66 na puno ng salamin na nabibitak sa isang drop test ay kadalasang sinisisi sa molding cell. I-trace ito pabalik ng tatlong linggo at ang batch ay pinutol mula sa isang tambalan na ang mga bundle ng salamin ay hindi kailanman ganap na nabuksan, o kung saan ang kahalumigmigan ay nasa 0.25% sa halip na 0.10%. Ang mga inhinyero na polymer compound ay napagpasyahan nang matagal bago ang yunit ng iniksyon - sa pagbabalangkas, pagpapakain, pagtunaw ng paghahalo at pagtatapos ng pellet.
Ang maikling bersyon: ang isang compound data sheet ay isang kisame, hindi isang pangako. Ang nakarating sa press ay ang output ng isang process chain kung saan ang bawat hakbang ay may tolerance, at ang pinakamalawak na tolerance ang nanalo. Ang walk-through sa ibaba ay sumusunod sa chain na iyon mula sa additive silo hanggang sa sieve.
Ano ba Talaga ang Engineered Polymer Compounds
Ang isang engineering polymer ay isang resin family - PA6, PA66, PBT, POM, PC, PPS, PPA - pinili para sa isang temperatura na kisame, isang lakas ng sahig o isang kinakailangan sa paglaban sa kemikal. Ang isang tambalan ay ang resin pagkatapos ng reinforcement, mga filler, impact modifier, flame retardant at stabilizer ay natunaw-halo dito at pinutol sa mga pellet na may tinukoy, nauulit na set ng property. Ang dalawang supplier ay maaaring parehong magpadala ng "PA66-GF30" at gumawa ng mga bahagi na kumikilos nang iba, dahil ang pangalan ng grado ay naglalarawan ng komposisyon, hindi morpolohiya: pamamahagi ng haba ng hibla, kalidad ng dispersion at additive na pagkakalagay ay nasa labas ng pangalan.
Ang agwat na iyon ay kung saan nabubuhay ang karamihan sa pagbili. Ang isang tambalan ay isang espesipikasyon, at ang detalye ay kailangang isulat sa mga tuntuning maaaring hawakan ng extruder.
| Component | Karaniwang naglo-load | Function | Karaniwang pagkabigo kung maling tinukoy |
|---|---|---|---|
| Base resin (PA, PBT, POM, PC, PPS) | 50-90% | Ang landas ng pag-load, temperatura ng kisame, paglaban sa kemikal | Maling lagkit, mahinang dispersive mixing |
| Glass fiber | 10-50% | Paninigas, paglaban sa kilabot, katatagan ng dimensional | Fiber attrition, malutong na sulok |
| Tagapuno ng mineral (talc, wollastonite, calcium carbonate) | 5-40% | Warpage control, ibabaw, gastos | Agglomerates, alikabok, feeding bridges |
| Epekto modifier at compatibiliser | 3-15% | Ductility, phase adhesion | Over-softening, plate-out sa tooling |
| Flame retardant system | 5-25% | Mga target ng UL 94 V-0, pagganap ng glow-wire | Pagkawala ng mekanikal, kaagnasan ng tornilyo |
| Mga stabilizer, lubricant, nucleating agent | 0.1-2% | Katatagan ng proseso at buhay ng serbisyo | Feeder drift sa napakababang rate |
Ang density ay ang pinakamabilis na fingerprint ng kung ano talaga ang nasa bag. Ang isang 30% na PA66 na puno ng salamin ay nakaupo malapit sa 1.36 g/cm³, isang maayos na PA66 na malapit sa 1.14. Ang isang figure na naaanod sa pagitan ng mga paghahatid ay nangangahulugan na ang pag-load ay naanod - o ang regrind ratio ay mayroon.
Apat na Formulation Lever, at Ano ang Halaga ng Bawat Isa
Halos bawat compound ng engineering ay isang negosasyon sa pagitan ng apat na lever. Ilipat ang isa at ang iba ay karaniwang umuurong.
- Pagpapatibay. Ang glass fiber mula 10% hanggang 50% ayon sa timbang ay nakakataas ng modulus at creep resistance at humihila ng elongation pababa nang husto. Sa itaas ng humigit-kumulang 40%, ang pagkasira ng hibla sa panahon ng compounding ay nagiging salik na naglilimita sa halip na ang paglo-load mismo.
- Pagbabago at pagkakatugma ng epekto. Ang mga coupling agent at elastomeric modifier ay bumibili ng bingot na epekto at phase adhesion; overdone, pinapalambot nila ang bahagi at maaaring i-plate out sa tooling.
- Pagpapahina ng apoy. Ang mga sistemang walang halogen na phosphorus o metal-hydroxide ay kadalasang nangangailangan ng 15-25% na paglo-load, na nagkakahalaga ng mekanikal na pagganap at maaaring umatake sa mga hindi protektadong bahagi ng turnilyo. Ang direksyon ng paglalakbay sa industriya ay patungo sa reaktibo, molecularly bound na flame retardant chemistry kaysa sa mga passive additives.
- Pagpapatatag at pagpapadulas. Sa ilalim ng 2% ng formulation at ang pinakakaraniwang pinagmumulan ng drift, dahil sa mga rate na iyon ang feeder error na ilang gramo bawat oras ay nagiging error sa formulation.
Dalawang panggigipit ang muling hinuhubog ang mga trade-off na ito. Dumarating ang recycled at bio-based na feedstock na may variable na daloy ng pagkatunaw at kontaminasyon, kaya dapat na mas malawak ang compounding window kaysa sa detalye. Samantala, ang mga electrical application - high-voltage connectors, busbars, battery housings - patuloy na itinutulak ang tracking index at flame ratings paitaas habang ang mga seksyon ng dingding ay nagiging manipis.
Dispersion, Hindi Naglo-load, Nagpapasya Kung Gumagana ang Compound
Ang pagsasama-sama ay gumaganap ng dalawang magkaibang trabaho sa paghahalo. Ang distributive mixing ay kumakalat ng mga particle nang pantay-pantay sa pamamagitan ng pagkatunaw; Ang dispersive mixing break ay nagsasama-sama at binabasa ang mga indibidwal na fibers o filler platelet. Ang isang tornilyo na mahusay sa isa ay hindi awtomatikong mahusay sa isa, kaya naman ang pagsasaayos ng tornilyo - hindi lamang ang diameter - ang tunay na detalye.
Ang dispersive mixing ay nangangailangan ng stress, at ang stress ay nagmumula sa torque. High-torque twin-screw extruders bumili ng headroom ng proseso: ang parehong throughput sa mas mababang bilis ng turnilyo, o isang mas mahirap na dispersive zone nang hindi nag-overheat ang natutunaw. Binubuo ng KUNWEI ang compounding range nito sa paligid ng inaangkin na partikular na torque na hanggang 14 Nm/cm³ sa mga diameter ng screw mula 8 mm hanggang 177 mm, na sumasaklaw sa mga pagsubok sa lab at paggawa ng mataas na volume sa isang platform.
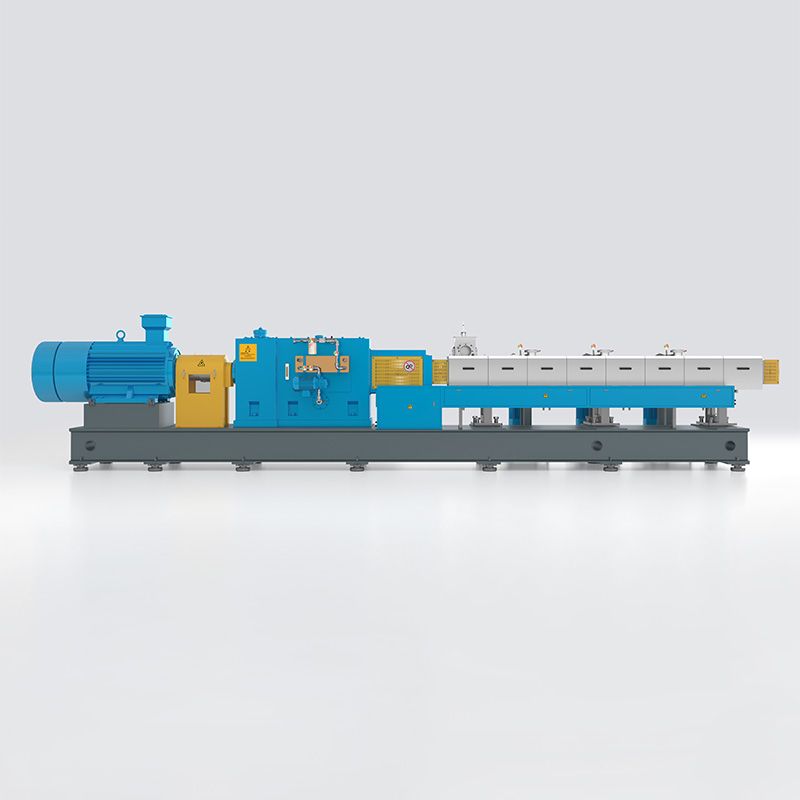 KTS High Performance Twin-Screw Extruder Series High-torque twin-screw compounding platform na sumasaklaw sa lab hanggang sa mga high-volume na modelo, na nauugnay para sa dispersive na paghahalo sa mga punong PP compound. Tingnan ang Produkto →
Itinatakda ng Katumpakan ng Pagpapakain ang Tunay na Tolerance Band
Ang isang 40% talc-filled PP compound ay nangangailangan ng 400 kg ng filler bawat tonelada. Ang kalahating porsyentong error sa stream na iyon ay 2 kg bawat tonelada ng tapos na pellet - sapat na upang ilipat ang density, warpage at modulus sa labas ng papasok na inspeksyon ng customer.
Pinipigilan ng mga gravimetric loss-in-weight feeder ang error na iyon sa pamamagitan ng pagtimbang sa buong hopper at mga nilalaman nito; volumetric units drift na may bulk density. Kung saan ang mga filler ay magaan at malambot, ang side feeding na may tulong sa negatibong presyon ay nagpapataas ng bulk density sa pumapasok at humihinto sa pag-bridging bago umabot ang materyal sa turnilyo.
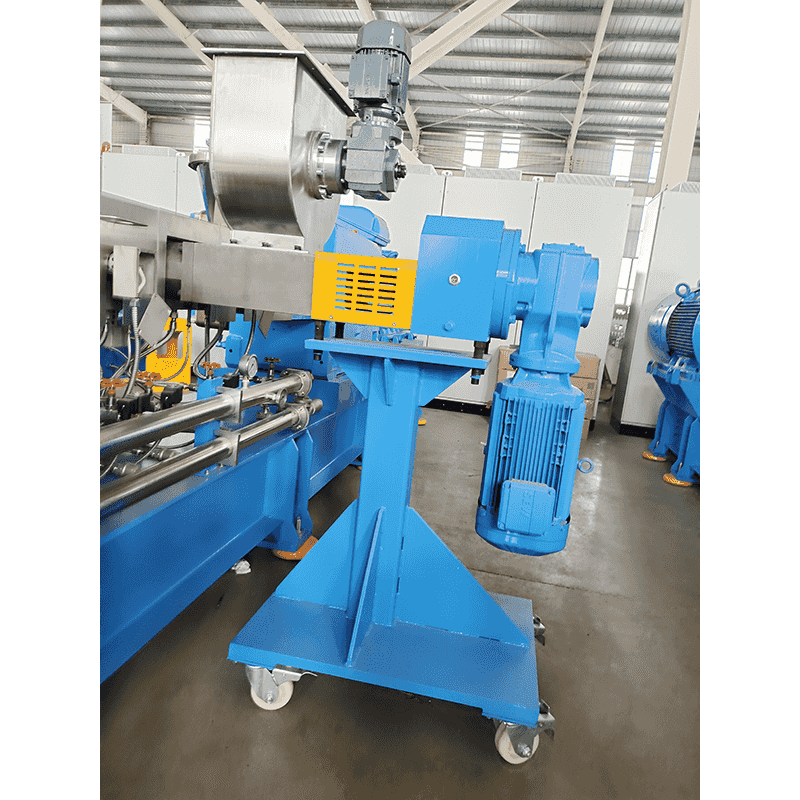 Screw Extruder Side Feeder para sa Powder at Fiber Sapilitang side feeding ng powder, short fiber o premix, na may tulong sa negatibong presyon upang mapabuti ang bulk density at kahusayan sa pagpapakain sa mga compounding lines. Tingnan ang Produkto →
Praktikal na pagsusuri: humingi ng repeatability ng feeder sa gramo bawat oras sa iyong target na rate, hindi bilang isang porsyento ng buong sukat. Pagkatapos ay itanong kung gaano karaming mga side-feeder port ang dinadala ng bariles, at kung ang mga susunod na seksyon ng bariles ay maaaring muling italaga kapag dumating ang susunod na formulation.
Paggupit, Pagpapalamig at Pagpapatuyo: Kung Saan Lumalabas ang Pera
Ang pelletizing ay kung saan ang isang magandang tambalan ay nagiging isang magandang produkto, o isang pagpapadala ng mga multa. Ang strand pelletizing na may water bath ay nababagay sa mga gradong puno ng salamin kung saan mahalaga ang pagpapanatili ng haba ng hibla at ang strand ay mananatiling bilog; Ang underwater pelletizing ay humahawak ng mataas na throughput at malambot o malagkit na pagkatunaw, at ang isang saradong water loop ay nagpapanatili ng alikabok sa hangin ng halaman. Ang water-ring hot-face cutting ay nasa pagitan ng dalawa at karaniwan sa mga punong polyolefin.
Dalawang numero ang mas mahalaga kaysa sa uri ng makina: mga multa na mas mababa sa 1 mm, at kahalumigmigan sa bag. Ang mga glass-fiber compound ay nagpapataw ng mga multa sa cutter at sa bawat pneumatic transfer pagkatapos, at ang mga multa na iyon ay mayaman sa fiber, kaya ang isang screen na nag-aalis ng mga ito ay nag-aalis din ng isang slice ng formulation. Ang pagpapatuyo ay kailangang tukuyin laban sa dagta - ang PA at PBT ay nangangailangan ng higit pa kaysa sa PE o PP - at ang moisture target ay nasa purchase order, hindi sa memorya ng operator.
 Underwater Pelletizing System para sa Extruded Compounds Ang saradong underwater die-face pelletizing ay nagko-convert ng molten compound sa mga butil at nakakatulong na limitahan ang alikabok, na may umiikot na cooling water para sa extrusion downstream lines. Tingnan ang Produkto →
Ang De-kalidad na Gates ay Sulit na Isulat sa Purchase Order
Ang mga karaniwang paraan ng pagsubok ay nag-aalis ng karamihan sa mga argumento bago sila magsimula. Ang isang workable gate set para sa engineering compound ay ganito ang hitsura:
- Ang mga tensile na katangian sa ISO 527-2 o ASTM D638, na may nakasaad na bilis ng pagsubok - ang mga puno at hindi napunan na mga marka ay magkakaiba.
- Flexural modulus sa ISO 178; Charpy o Izod na epekto sa ISO 179-1 o ISO 180, bingot at hindi binanggit, sa nakasaad na temperatura.
- Matunaw ang mass-flow rate sa ISO 1133 sa isang nakasaad na temperatura at pagkarga; density sa ISO 1183.
- Flammability sa UL 94 o IEC 60695-11-10 na may kapal ng specimen na tinatawag; comparative tracking index sa IEC 60112 para sa mga de-koryenteng grado.
- Moisture on delivery ni Karl Fischer o loss-on-drying, kasama ang pamamahagi ng laki ng pellet at limitasyon ng mga multa.
Ang mga depekto ay mas mabilis na habulin kapag ang sintomas ay naitugma sa yugto na naging sanhi nito.
| Symptom | Malamang na yugto | Unang bagay na dapat suriin |
|---|---|---|
| Itim na batik | Matunaw, oras ng paninirahan | Dead spots sa turnilyo, barrel wear, color changeover |
| Mga bula o walang laman | Devolatilization, kahalumigmigan | Antas ng vacuum, kondisyon ng vent, pre-drying |
| Labis na multa | Pagputol, paglilipat | Pagkasuot ng talim, temperatura ng tubig, bilis ng hangin |
| Ibabaw na mayaman sa hibla, malutong na sulok | Pagkalat, pagkasira ng hibla | Configuration ng tornilyo, posisyon ng side feeder, presyon ng mamatay |
| Mga sukat na lumilipat sa pagitan ng mga lote | Pagpapakain, regrind ratio | Pag-calibrate ng feeder, balanse ng virgin-to-regrind |
Limang Tanong na Itatanong Bago Mo Paghambingin ang Mga Presyo
- Anong partikular na torque at libreng volume ang inihahatid ng naka-quote na makina sa aking throughput? Ang isang torque figure na walang diameter at isang volume figure ay marketing.
- Ilang feeding point, at alin ang maaaring side-fed? Ang mataas na filler at glass load ay napupunta sa ibaba ng agos, hindi sa lalamunan.
- Ilang yugto ng devolatilization, at mayroon bang vacuum port sa unahan ng die? Ang mga volatile ay umalis sa iba't ibang mga punto depende sa dagta.
- Aling ruta ng pelletizing, at ano ang halaga ng changeover? Ang mga strand at underwater na linya ay may ibang-iba na mga profile ng downtime sa 5 t/h at sa 500 kg/h.
- Ano ang retrofit path? Ang mga bariles, mga elemento ng turnilyo at mga side feeder ay dapat na muling mai-configure para sa susunod na pagbabalangkas, hindi lamang ito.
Madalas na iba ang sinasagot ng mga kasalukuyang linya sa mga tanong na ito. Isang retrofit, tulad ng isang engineering plastic pelletising production line mag-upgrade, maaaring magdagdag ng torque at isang side feeder sa isang maliit na bahagi ng halaga ng isang bagong makina - sa kondisyon na ang gearbox at barrel bores ay may margin pa rin.


