

 ENG
Tumayo sa isang manu-manong istasyon ng pagpapakain para sa isang shift at ang pattern ay umuulit: ang operator ay nag-scoop ng additive mula sa isang bag, ang scale ay lumampas, ang ilan ay sinasalok pabalik, at ang rekord ay nagbabasa pa rin ng 25.0 kg. Sa walong sangkap at tatlong pagbabago, ang maliliit na pagwawasto na iyon ay nagiging masusukat na pagkakaiba-iba sa bawat batch. Pinapalitan ng automated na ingredient na tumitimbang at dosing ang loop na umaasa sa tao na ito ng mga load cell, screw-type tagapagpakain at programmable control na nagla-lock sa bawat component sa isang repeatable target. Ipinapaliwanag ng artikulong ito kung paano i-automate ang pagtimbang at pagdodos sa isang twin-screw compounding line: ang mga prinsipyo sa pagtimbang, ang arkitektura ng kagamitan, ang pamantayan sa pagpili, at ang mga hakbang sa pagpapatupad na umiiwas sa mga magastos na pagkakamali.
Bakit I-automate ang Pagtimbang at Dosing sa isang Compounding Line
Ang kaso ng negosyo ay nagsisimula sa pag-uulit. Ang isang loss-in-weight feeder ay sumusukat sa sarili nitong pagbaba ng timbang sa paglipas ng panahon at itinatama ang bilis ng turnilyo sa real time, kaya ang pagbabago sa bulk density ay hindi na nagbabago sa naihatid na masa. Ang manu-manong pagtimbang ay nakadepende sa halip sa operator technique, scale settling time at scooping method — lahat ng pinagmumulan ng random error.
Kung ano talaga ang nagbabago sa automation
- Katumpakan na hawak sa paglipas ng panahon: Karaniwang pinapanatili ng gravimetric dosing ang paglihis sa loob ng ±0.25–0.5% ng setpoint, habang ang manu-manong batch na pagtimbang ay karaniwang nag-iiba ng ±2–3%.
- Pamamahala ng digital na recipe: ang mga target na timbang, tolerance at feed sequence ay naka-imbak sa controller; bawat batch ay naka-log para sa traceability at kalidad ng mga pag-audit.
- Mas malinis at mas ligtas na operasyon: ang mga operator ay nagtatrabaho palayo sa alikabok at paulit-ulit na pag-aangat; binabawasan ng nakapaloob na paglipat ang spillage, kontaminasyon at pagkawala ng materyal.
- Mas mabilis na pagbabago: Ang paglipat ng mga recipe ay isang pagbabago ng parameter sa HMI, hindi isang ehersisyo sa muling pagsukat na may mga tala at hula.
Ang parehong prinsipyo ay nalalapat sa masterbatch, engineering plastic, high-fill system at biodegradable modification: kung ano lang ang sinusukat ang maaaring panatilihing pare-pareho.
Volumetric o Gravimetric: Magpasya muna sa Prinsipyo ng Pagtimbang
Ang unang desisyon ay hindi kung aling modelo ng feeder, ngunit kung aling prinsipyo ng pagtimbang. Ang isang volumetric feeder ay nagda-dosis ayon sa volume: ang bilis ng turnilyo ay tumutukoy sa output, kaya kung ang bulk density ay nagbabago — sa pamamagitan ng moisture, segregation o refill packing — ang naihatid na mass ay nagbabago rin. Ang isang gravimetric feeder ay nagsusukat ng mga dosis ayon sa masa: ang mga load cell ay patuloy na nagsusukat ng timbang at ang controller ay nagsasaayos ng bilis upang panatilihing pare-pareho ang daloy ng masa. Para sa mga kritikal o mamahaling sangkap, at para sa karamihan ng tuluy-tuloy na proseso ng extrusion, ang gravimetric loss-in-weight control ay ang reference na teknolohiya. Maaari mong basahin ang higit pa tungkol sa ang prinsipyo ng kontrol sa likod ng pagpapababa ng timbang sa aming detalyadong paliwanag.
Ang gain-in-weight ay ang batch form ng parehong ideya: ang materyal ay ipinapasok sa isang sisidlan hanggang sa maabot ng timbangan ang target, pagkatapos ay i-discharge. Ito ay umaangkop sa batch mixing, minor additives at premix recipe na nangangailangan ng fixed weight bawat cycle. Ang praktikal na tuntunin: ang tuluy-tuloy na pagpilit at kritikal na dosis ay dapat gumamit ng loss-in-weight; Ang mga discrete batch recipe ay maaaring gumamit ng gain-in-weight; hindi kritikal na mga materyales na may matatag na bulk density ay maaaring dosed volumetrically sa mas mababang halaga.
| Uri ng feeder | Prinsipyo ng pagtimbang | Karaniwang katumpakan | Pinakamahusay na angkop para sa | Mag-ingat para sa |
|---|---|---|---|---|
| Pambabawas ng timbang feeder | Gravimetric, tuloy-tuloy | ±0.25–0.5% ng setpoint | Mga pulbos, pellet at mga additives na may mababang dosis sa mga linya ng extrusion | Ang cycle ng refill ay panandaliang nakakagambala sa pagsukat |
| Awtomatikong weight feeder | Gravimetric, batch (gain-in-weight) | ±0.5–1% ng target | Mga discrete batch recipe, menor de edad na sangkap | Oras ng pag-ikot bawat batch |
| Volumetric screw feeder | Volumetric | ±1–2% ng setpoint | Matatag na bulk-density na materyales, mga magaspang na pellet | Ang mga pagbabago sa density drift ay naghatid ng masa |
| Conical (tapered) feeder | Volumetric, maaaring gravimetric | Depende sa configuration | Mga additives na may mababang dosis at mga high-filler system | Ang taper geometry ay dapat tumugma sa daloy ng pulbos |
Ang paghahambing ng dalawang control approach sa isang sulyap
Inihahambing ng radar chart sa ibaba ang volumetric at gravimetric dosing sa limang pamantayan na pinakamahalaga sa isang compounding line. Ang kontrol ng gravimetric ay nanalo sa katumpakan at tuluy-tuloy na proseso ng fitness sa halaga ng mas mataas na paunang pamumuhunan; Ang volumetric na kontrol ay nananatiling kaakit-akit kapag ang mga pagpapaubaya ay nakakarelaks.
Kung gaano katumpak ang paghahambing
Ang mga numero ng katumpakan ay tumutukoy sa maximum na paglihis mula sa setpoint sa ilalim ng matatag na mga kondisyon. Ang agwat sa pagitan ng manual practice at gravimetric control ay kung saan nagmumula ang return on automation.
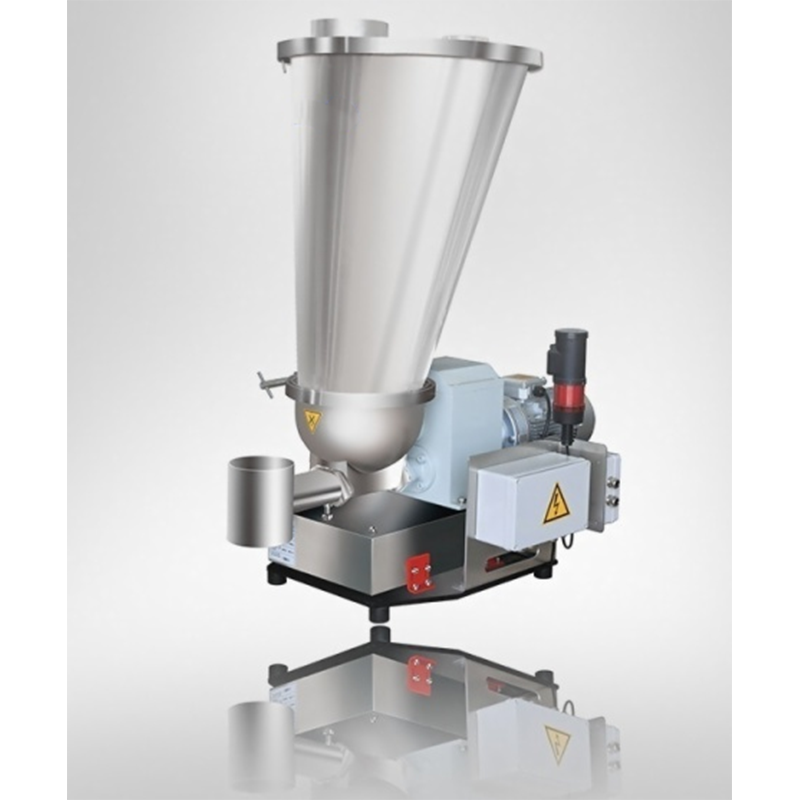 Gravimetric Loss-in-Weight Feeder na may Integrated Control Pinagsasama ng solusyon na ito ang pag-iimbak, pagtimbang, paghahatid, at closed-loop na dosing para sa tuluy-tuloy na compounding lines. Nababagay ito sa mga operator na naghahanap ng tumpak na kontrol ng gravimetric at automation upang mabawasan ang paglihis mula sa setpoint. Tingnan ang Produkto →
Anatomy ng Automated Dosing System para sa Extrusion Line
Ang isang automated dosing station ay isang chain ng apat na function: storage at discharge, weighing, conveying into the process, and control. Ang schematic sa ibaba ay nagpapakita ng isang tipikal na configuration sa isang twin-screw compounding line — isang loss-in-weight feeder na may hopper at load cell na nagpapakain sa barrel, isang side feeder para sa high-fill powder, at isang central control cabinet na nagpapatakbo ng mga recipe at closed-loop dosing.
Ang materyal ay umalis sa tipaklong at dumaan sa feeder screw; ang module ng load-cell ay nag-uulat ng pagbaba ng timbang sa controller; patuloy na inaayos ng controller ang bilis ng tornilyo; at ang bawat dosing event ay naitala laban sa batch number. Ang parehong arkitektura ay sumusukat mula sa isang feeder hanggang sa isang buong compounding line na may sampu o higit pang mga sangkap.
Ang epekto sa katatagan ng proseso ay mabilis na lumalabas sa batch data. Sa naglalarawang trend sa ibaba, ang isang manual na istasyon ay gumagala habang nagbabago ang mga operator at materyal na katangian, habang ang automated na linya ay mayroong isang makitid na banda sa paligid ng target na timbang.
Para sa batch-style na premix o weigh-and-dump na mga operasyon, ang isang awtomatikong weight feeder ay nagsasagawa ng gain-in-weight dosing sa isang receiving vessel. Dahil ang target na timbang ay ipinasok mula sa HMI, ang mga pagbabago sa recipe ay tumatagal ng ilang segundo, at awtomatikong ibina-flag ng system ang anumang dosis na wala sa tolerance.
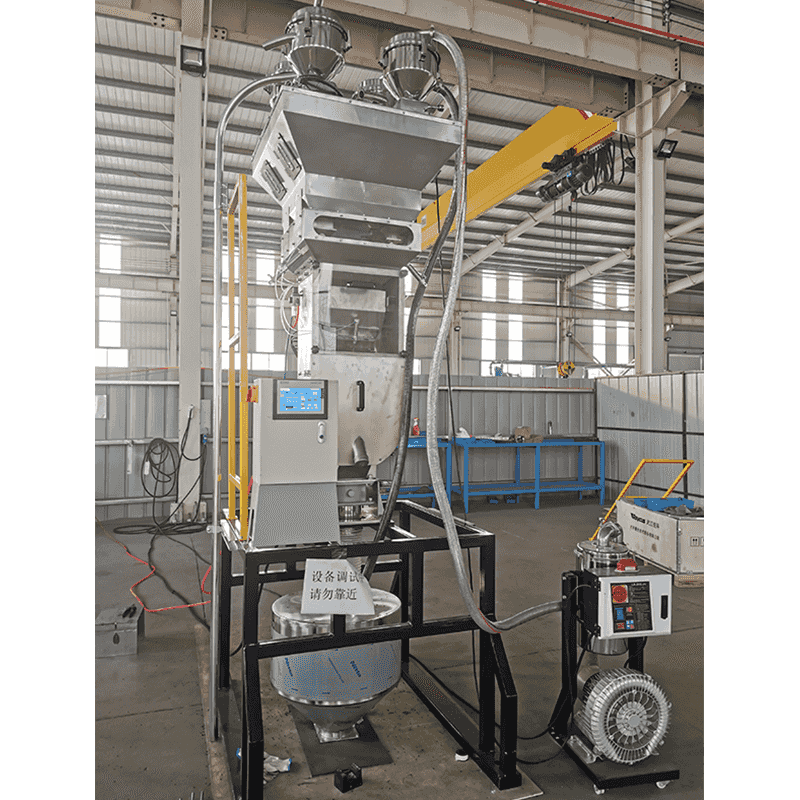 Awtomatikong Gain-in-Weight Batching at Mixing System Idinisenyo para sa batch premix o weigh-and-dump operations, awtomatikong sinusukat ng system na ito ang bawat ingredient papunta sa mixer. Pinapasimple nito ang mga pagbabago sa recipe sa pamamagitan ng HMI at nagba-flag ng mga dosis na wala sa tolerance para sa pare-parehong kalidad ng produkto. Tingnan ang Produkto →
Pamantayan sa Pagpili at Mga Karaniwang Pagkakamali sa Pagbili
Ang pagpili ng feeder ay napagpasyahan ng pulbos, hindi ng brochure. Ang isang checklist na sumasaklaw sa materyal na gawi at interface ng proseso ay mapipigilan ang karamihan sa mga nabigong pag-install.
- Mga katangian ng materyal: bulk density at pagkakaiba-iba nito, laki ng particle, flowability, kahalumigmigan at mga limitasyon ng temperatura.
- Katumpakan requirement: tukuyin ang tolerance mula sa detalye ng produkto, at estado ang katumpakan ng feeder sa parehong mga yunit.
- Saklaw ng rate ng feed: ang pinakamababang stable feed rate ay kadalasang mahalaga kaysa sa maximum; ang 10:1 turndown ay isang karaniwang target.
- Diskarte sa pag-refill: Ang vacuum, auger o manu-manong refill ay dapat na idinisenyo upang ang oras ng refill ay maikli kaugnay sa dami ng gumaganang hopper.
- Paglilinis at pagpapalit: para sa madalas na pagbabago ng kulay o materyal, ang oras ng disassembly at contact surface ay tumutukoy sa magagamit na kapasidad.
- Control interface: ang feeder ay dapat makipagpalitan ng mga setpoint, aktwal na rate, refill status at mga alarma sa extruder PLC nang walang custom na protocol work.
Kung saan nagkakamali ang mga pag-install: ang pinakakaraniwang mga pagkabigo ay ang pagpili ng volumetric na kontrol para sa isang materyal na ang densidad ay nag-iiba, pag-mount ng mga load cell kung saan ang vibration mula sa extruder ay pumapasok sa weigh module, at hindi pinapansin ang dynamics ng refill — ang isang feeder ay kasing-tumpak lamang ng cycle ng refill nito.
Ang pag-retrofitting ng isang kasalukuyang linya ay karaniwang magagawa: ang mga feeder, load cell at isang control cabinet ay maaaring idagdag nang hindi pinapalitan ang extruder. Ang aming pagsasaayos at pag-upgrade ng mga proyekto sistematikong sumasaklaw sa mga ganitong kaso, mula sa engineering plastics hanggang sa high-fill masterbatch lines.
Para sa mga compound na may 40–80% filler — calcium carbonate, talc, flame retardant o carbon black — mas gusto ang downstream side feeding kaysa main-hopper karagdagan. Gumagamit ang side feeder ng tapered screw, kadalasang may tulong na negatibong presyon, para itulak ang mababang bulk density na pulbos sa bahagyang natunaw na polymer, na pinapabuti ang dispersion at binabawasan ang pagkasira sa mga upstream screw section.
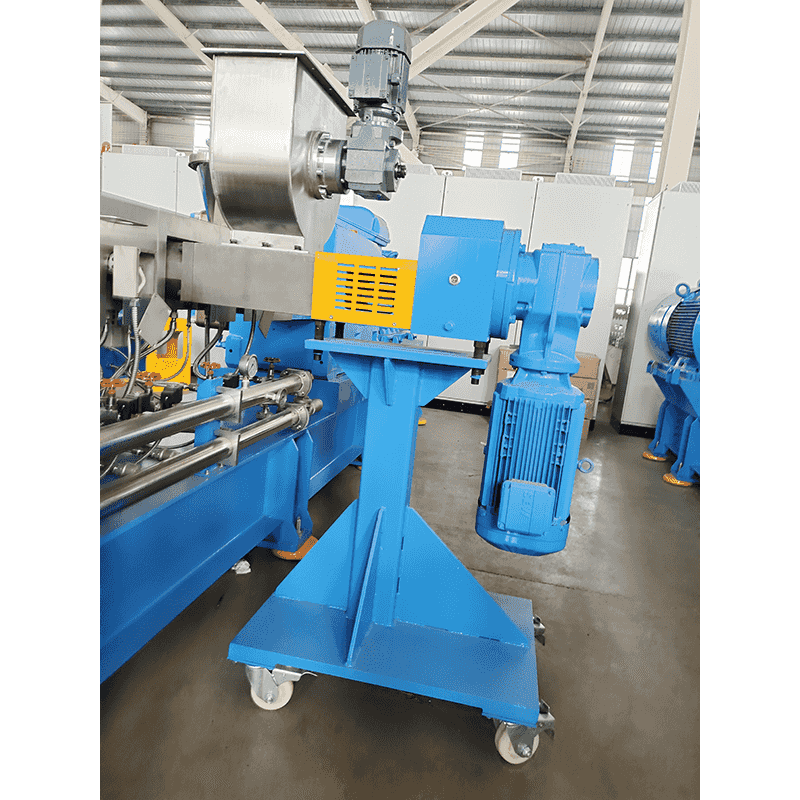 Side Feeder para sa High-Fill at Powder Processing Isang forced-feed side feeder na humahawak ng mga pulbos, maiikling hibla, o premix na materyales. Maaari itong gumamit ng negative-pressure pumping upang pataasin ang bulk density, pagpapabuti ng kahusayan kapag nagpapakain ng mga high-fill compound sa ibaba ng agos sa twin-screw lines. Tingnan ang Produkto →
Isang Praktikal na Landas sa Pagpapatupad
Ang automation ay hindi kailangang maging isang one-shot na muling pagbuo. Binabawasan ng isang unti-unting landas ang panganib at hinahayaan ang mga operator na bumuo ng kumpiyansa sa mga bagong kontrol.
- Ilarawan ang bawat materyal. Sukatin ang bulk density at ang pagkakaiba-iba nito, laki ng particle, flowability, kahalumigmigan at mga limitasyon ng temperatura. Ang pag-uugali ng pulbos ay nagpapasya sa uri ng feeder, geometry ng turnilyo at disenyo ng hopper.
- Tukuyin ang target na katumpakan para sa bawat sangkap. Kunin ito mula sa detalye ng produkto, hindi mula sa marketing ng vendor. Ang isang masterbatch color system ay nangangailangan ng mas mahigpit na tolerance kaysa sa isang murang tagapuno.
- Piliin ang prinsipyo ng pagtimbang at feeder bawat bahagi. Loss-in-weight para sa tuluy-tuloy na kritikal na dosis, gain-in-weight para sa mga pagdaragdag ng batch, side feeder para sa downstream filler.
- Pagsasama ng kontrol sa plano. Maglaan ng mga PLC input at output, imbakan ng recipe, alarma at interlock logic na may bilis ng extruder, kasama ang pag-log ng data para sa mga batch na ulat.
- I-install, i-calibrate at i-validate. Magpatakbo ng static na weight check, pagkatapos ay isang dynamic na pagsubok sa minimum at maximum na feed rate. Ang isang maayos na nakatutok na loss-in-weight system ay dapat magkaroon ng rating na katumpakan nito sa isang 10:1 turndown.
- Tune ang refill at start-up na gawi. Ang antas ng refill, pamamasa at bilis ng pagbawi ay tumutukoy lahat kung ang katumpakan ay nakakamit sa produksyon — hindi lamang sa pagsubok sa pagtanggap.
Karaniwang ipinapakita ng pagpapatunay ang dalawang sorpresa: ang tunay na pagkakaiba-iba ng bulk density ng papasok na materyal, at ang mekanikal na higpit na kailangan sa paligid ng weigh module. Ang oras ng pagbabadyet para sa dalawa sa simula ay umiiwas sa mga pinakakaraniwang pagkaantala sa pagkomisyon.
Mga Madalas Itanong
Ang isang loss-in-weight feeder ay nakaupo sa mga load cell at patuloy na sinusukat ang bigat ng hopper at materyal. Inihahambing ng controller ang nasusukat na pagbaba ng timbang sa paglipas ng panahon sa target na rate ng feed at inaayos ang bilis ng turnilyo sa real time, na naghahatid ng katumpakan ng gravimetric kahit na nagbabago ang bulk density.
Sinusukat ng volumetric dosing ayon sa volume — ang bilis ng turnilyo ang nagtatakda ng output — kaya binabago ng variation ng density ang naihatid na masa. Ang gravimetric dosing ay sumusukat sa timbang gamit ang mga load cell at feedback control, kaya nananatiling pare-pareho ang inihatid na masa. Para sa mga kritikal na sangkap ng extrusion, ang gravimetric ay ang mas ligtas na pagpipilian.
Sa loss-in-weight feeding, ang tipikal na katumpakan ay ±0.25–0.5% ng setpoint sa ilalim ng mga stable na kondisyon. Ang mga awtomatikong sistema ng bigat (gain-in-weight) ay karaniwang may hawak na ±0.5–1% ng target. Ang manu-manong bultuhang pagtimbang ay karaniwang dumarating sa hanay na ±2–3% depende sa resolusyon ng sukat at pamamaraan ng operator.
Oo. Karamihan sa mga linya ng twin-screw ay maaaring i-retrofit nang hindi pinapalitan ang extruder. Ang proyekto ay karaniwang nagdaragdag ng mga feeder, load cell at isang control cabinet, remaps ang control logic, introduces HMI recipe management at validates ang bagong dosing accuracy bago magsimula ang serial production.
Sa 40–80% na paglo-load ng tagapuno, ang pagdaragdag ng lahat ng pulbos sa pangunahing hopper ay nagdudulot ng mahinang dispersion at mataas na pagkasira ng turnilyo. Ang isang side feeder ay nagpapakilala sa tagapuno sa ibaba ng agos sa bahagyang natunaw na polimer, pinapataas ang bulk density ng pulbos sa pamamagitan ng negatibong pagkilos ng presyon, at pinapabuti ang basa at throughput.
Tinatanggal nito ang tatlong pinagmumulan ng error: pamamaraan ng operator, pagkaantala sa pagbabasa ng sukat at pag-anod ng density. Ang mga recipe at alarma ay maaaring kopyahin, ang bawat batch ay naka-log, at ang feeder ay patuloy na itinatama ang sarili nito — kaya ang mga pellet ay nakakatugon sa parehong target mula sa batch hanggang sa batch.


