

 ENG
Ang isang PP board line na gumagawa ng 1.5 mm sheet sa 350 kg/h ay tumatakbo nang maayos sa umaga, pagkatapos ay naaanod ang kapal ng 0.2 mm pagkatapos ng pagbabago ng screen pack. Inaabot ng operator ang kontrol ng haul-off, ngunit ang tunay na dahilan ay karaniwang namamatay na pagkawala ng katatagan ng temperatura habang nagbabago ang presyon ng likod ng extruder. Sa PP at PE board extrusion, ang kalidad ay nakasalalay sa buong linya — extruder, die, roll stack, cooling conveyor at cutter — gumagana bilang isang sistema. Ang pag-unawa sa mga pakikipag-ugnayang iyon ay kung ano ang nagbibigay-daan sa isang koponan na mabilis na makahanap ng mga pagkakamali at panatilihin ang board sa pagpaparaya.
Ano ang isang PP PE Board Extrusion Line?
Ang PP PE board extrusion line ay isang tuluy-tuloy na sistema ng produksyon na tinutunaw ang polypropylene o polyethylene pellets at hinuhubog ang mga ito sa flat sheet o board. Ang karaniwang tapos na kapal ay 0.3–30 mm, at ang lapad ng board ay karaniwang 1,000–2,500 mm depende sa lapad ng flat die at polish roll.
Ang proseso ay tumatakbo sa anim na yugto, at ang bawat yugto ay dapat na tumugma sa susunod o ang mga depekto ay lilitaw.
- Pagpapakain — ang mga pellets at additives ay nasusukat sa hopper; Ang mga gravimetric feeder ay nagpapatatag ng output kapag nagbago ang formulation.
- Natutunaw at naghahatid — ang tornilyo ay natutunaw ang polimer at bumubuo ng matatag na presyon; hindi sapat na metalikang kuwintas ay nagpapakita bilang surging.
- Pagsala at mamatay — ang isang screen changer ay nag-aalis ng mga gel at contaminants, at ang flat die spread ay natutunaw nang pantay-pantay sa lapad.
- Pagpapakintab — pinipindot ng tatlong-roll na stack ang matunaw sa target na gauge at kinokontrol ang pagtakpan ng ibabaw.
- Paglamig — ang mga roller o cooling bed ay unti-unting nag-aalis ng init upang maiwasan ang warpage at natitirang stress.
- Paghahakot at pagputol — pinapanatili ng puller na pare-pareho ang pag-igting; isang gupit, lagari o winder ang gumagawa ng huling haba.
Ang schematic sa ibaba ay nagpapakita ng tipikal na single-screw-based na linya. Para sa mga formulation na nangangailangan ng masinsinang paghahalo — puno ng PP, color masterbatch o recycled na nilalaman — co-rotating twin-screw extruders ay madalas na ginustong bilang ang melting unit dahil sa kanilang mas mataas na dispersive mixing capacity.
Mga Pangunahing Bahagi na Nagpapasya sa Kalidad ng Board
Ang extruder, die at polish roll stack ay bumubuo sa kalidad na tatsulok ng isang board line. Kung ang isa ay maliit o hindi tugma, agad itong ipapakita ng board. Inililista ng talahanayan ang mga pangunahing bahagi at ang karaniwang mga depektong dulot nito kapag mali ang tugma.
| Component | Pangunahing pag-andar | Karaniwang depekto kung hindi tugma |
|---|---|---|
| Extruder | Natutunaw ang polimer, naghahatid ng pare-parehong pagkatunaw | Output surging, matunaw temperatura pagbabagu-bago |
| Screen changer | Nag-aalis ng mga gels at contaminants | Black specks, die lines |
| Flat mamatay | Namamahagi natutunaw sa buong lapad | Makapal o manipis na mga gilid, hindi pantay na sukat |
| Pagpapakintab stack | Nagtatakda ng kapal at pagtatapos sa ibabaw | Kulot na ibabaw, mga pagkakaiba sa pagtakpan |
| Paglamig section | Tinatanggal ang init nang hindi nagpapakilala ng stress | Pagkukulot, pagkawala ng flatness |
| Haul-off at cutter | Pinapanatili ang pag-igting, pagbawas sa haba | Pagkakaiba-iba ng haba, scratched surface |
Ang tornilyo na metalikang kuwintas ay ang pinaka-hindi nabili na detalye sa mga linya ng board. Ang isang linya na nagpapatakbo ng mga malambot na pellet sa 5 Nm/cm³ ay maaaring tumigil kapag ang parehong turnilyo ay nakasalubong ng 30% na recycled na flake o calcium carbonate na tagapuno. Ang mga producer na nagpaplanong baguhin ang mga formulation sa ibang pagkakataon ay dapat bumili ng mas mataas na torque machine mula sa simula.
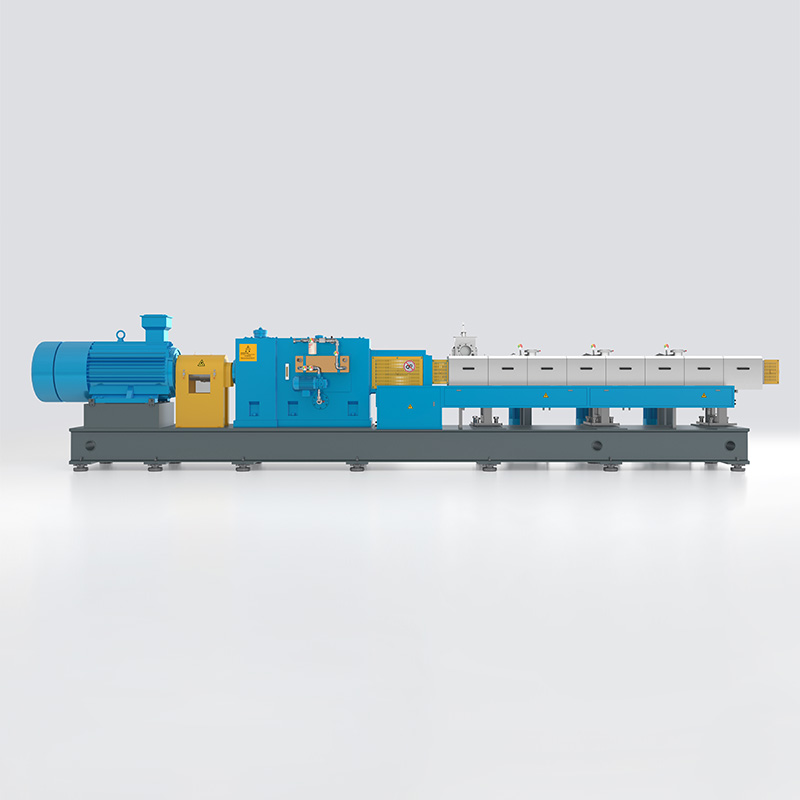 KTS High Performance Twin-Screw Extruder para sa Modified Engineering Plastics Ang serye ng KTS ay nag-aalok ng partikular na torque na 14 Nm/cm³, na ginagawa itong angkop para sa high-viscosity at modified engineering plastics. Kung ang iyong linya ay maaaring magproseso ng recycled flake o mineral fillers, ang mas mataas na torque na disenyo na ito ay nakakatulong na mapanatili ang throughput at maiwasan ang stalling. Tingnan ang Produkto →
Mga Temperatura ng Proseso na Tumutukoy sa Kalidad ng Sheet
Ang PP at PE ay semirystalline. Ang bariles ay dapat magpainit ng polimer nang mas mataas sa punto ng pagkatunaw nito, habang kinokontrol ng die and roll temperature ang surface finish at final crystallinity. Ang mga tamang setting ng zone ay ang pinakamabilis na paraan sa pagputol ng scrap.
| Sona | Setpoint ng PP | HDPE setpoint |
|---|---|---|
| Feed zone | 50–80 °C | 50–70 °C |
| Zone ng bariles 1 | 180–200 °C | 170–190 °C |
| Mga barrel zone 2–4 | 200–230 °C | 190–220 °C |
| Adapter at matunaw na bomba | 210–230 °C | 200–220 °C |
| Flat mamatay | 200–230 °C | 190–220 °C |
| Roll stack | 60–100 °C | 60–90 °C |
Ang mga bintana ng natutunaw na temperatura ng dalawang pamilya ng polimer ay inihambing sa ibaba.
Isang praktikal na tuntunin: kung ang ibabaw ng board ay nagiging matte o magaspang, suriin muna ang temperatura ng die. Ang isang 20 °C drop sa die lip ay maaaring lumikha ng parehong depekto tulad ng isang pagod na roll. Panatilihin ang isang log ng temperatura sa bawat produkto at ihambing ito sa mga nakaraang mahusay na pagtakbo.
Mga Rate ng Output at Line Sizing
Ang output ay nagpapasya kung gaano karaming metro kuwadrado ng board ang maaaring gawin ng linya bawat oras, at ito ang unang numero na pinaghahambing ng mga mamimili. Ang tsart ay nagpapakita ng mga tipikal na hanay ng output para sa extrusion-grade PP sheet sa mga single-screw na linya ng iba't ibang diameter ng screw.
Ang pagpapalaki ay isang balanse sa pagitan ng output ng turnilyo, lapad ng mamatay at lapad ng roll. Maaaring punan ng 120 mm extruder sa 400–600 kg/h ang 1,200 mm die na may 2 mm board; ang parehong throughput sa isang 2,500 mm die ay gumagawa ng mas manipis na sheet maliban kung ang bilis ng turnilyo at die gap ay nababagay. Palaging sukat mula sa listahan ng iyong target na produkto, hindi mula sa maximum na output ng turnilyo.
Para sa malaking kapasidad, ang isang high-volume extruder na may mas malalim na flight ay nagpapanatili ng mataas na output sa mas mababang bilis ng turnilyo, na nagpapababa ng temperatura ng pagkatunaw at gastos sa enerhiya bawat tonelada.
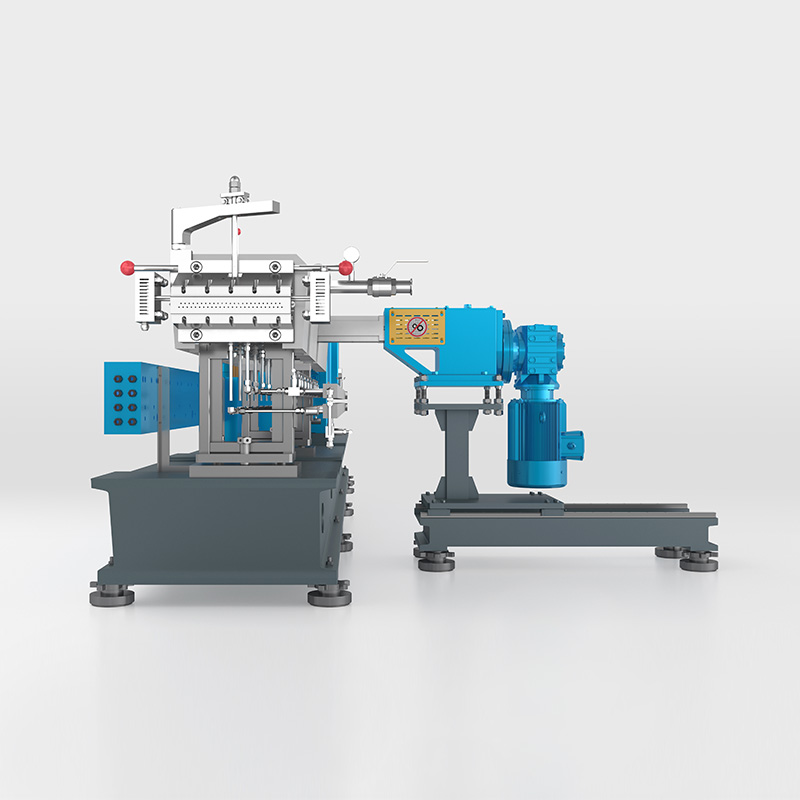 KTD High Volume Extruder na may Deep Screw Flight para sa High-Fill Application Nagtatampok ang serye ng KTD ng partikular na torque na 11 Nm/cm³ at isang mataas na lalim ng slot, na idinisenyo para sa mataas na pagpuno, reaktibo, at sensitibo sa init na mga materyales. Nababagay ito sa mga linyang may malalaking kapasidad kung saan ang mas mababang bilis ng turnilyo at mas malalim na mga flight ay maaaring mabawasan ang temperatura ng pagkatunaw at mga gastos sa enerhiya. Tingnan ang Produkto →
PP vs PE: Paano Binabago ng Materyal na Gawi ang Setup
Ang pagpili ng PP o PE ay nagbabago ng mga setting ng makina nang higit sa inaasahan ng karamihan sa mga mamimili. Binubuod ng radar chart ang balanse ng ari-arian na nagtutulak sa disenyo ng board at mga desisyon sa proseso.
Tatlong pagkakaiba ang pinakamahalaga sa sahig. Ang HDPE ay natutunaw ng 10–20 °C na mas mababa kaysa sa PP, kaya nababawasan ang mga temperatura ng bariles. Higit na lumiliit ang PE sa paglamig, kaya dapat kontrolin ng roll stack at cooling section ang flatness sa halip na hilahin nang mahigpit ang sheet. Nagbibigay ang PP ng mas matibay na board; Nagbibigay ang PE ng mas mahusay na lakas ng epekto at paglaban sa kemikal sa mababang temperatura.
| Ari-arian | PP | HDPE | Epekto sa linya |
|---|---|---|---|
| Densidad (g/cm³) | 0.90–0.91 | 0.94–0.96 | Mas mataas na timbang ng board bawat metro kuwadrado para sa PE |
| Saklaw ng pagkatunaw | 160–170 °C | 130–140 °C | Mas mababang barrel setpoints para sa HDPE |
| Katigasan | Mas mataas | Katamtaman | Pinapayagan ng PP ang down-gauging para sa parehong higpit |
| Pag-urong sa paglamig | 1.0–2.5% | 2.0–4.0% | Ang HDPE ay nangangailangan ng higit na kontroladong paglamig upang manatiling flat |
| Pagtakpan ng ibabaw | Mabuti | Ibaba | Itinakda nang mas mataas ang temperatura ng roll para sa PP gloss |
Mga Karaniwang Aplikasyon ng PP at PE Board
Ang mga merkado ng PP at PE board ay nagsasapawan, ngunit ang bawat materyal ay nangunguna sa iba't ibang kategorya. Ang pagtutugma ng materyal sa aplikasyon ay karaniwang ang unang tanong na itinatanong ng mga customer.
- Thermoforming packaging: PP sheet para sa mga tray, lalagyan ng pagkain at ready-meal pack; kinakailangan ang matatag na kapal para sa pantay na pamamahagi ng dingding.
- Mga kagamitan sa pagsulat at opisina: transparent PP board para sa mga folder, mga takip ng pagtatanghal at mga binder; high gloss at low haze matter dito.
- Konstruksyon at formwork: PE board para sa mga protective liners, cable spacer at reusable formwork panel; Ang lakas ng epekto at moisture resistance ay susi.
- Interior ng sasakyan: PP board para sa boot liners at trim backing; kritikal ang pangmatagalang paglaban sa init at dimensional na katatagan.
- Kontak sa kemikal at pagkain: PE cutting board at tank liners; ang paglaban sa mga kemikal at mga ahente ng paglilinis ay mas mahalaga kaysa sa pagtakpan.
Ang isang producer na nagpapalipat-lipat sa pagitan ng mga application ay nagbabago ng mga setting ng linya, ngunit ang parehong linya ay karaniwang humahawak sa buong hanay kung ang screw at roll stack ay tinukoy para dito.
Paano Pumili ng isang PP PE Board Extrusion Line
Ang board line ay isang 10-to-20-year investment. Pinipigilan ng limang pagsusuri sa ibaba ang mga pinakakaraniwang pagkakamali sa mga bagong proyekto sa linya.
- Itugma ang metalikang kuwintas sa roadmap ng pagbabalangkas. Kung ang mga hinaharap na produkto ay maaaring may kasamang mga filler, recycled na nilalaman o flame retardant, pumili ng mas mataas na torque extruder ngayon; mas mahal ang retrofitting torque mamaya.
- Laki ng die width at kapal sa iyong aktwal na listahan ng produkto. Ang isang malawak na die ay mahusay para sa malawak na board ngunit maaksaya para sa isang makitid na produkto na tumatakbo tatlong araw sa isang linggo.
- Siyasatin ang buli na roll stack. Ang diameter ng roll, chrome finish, independent gap adjustment at mga cooling circuit ay tumutukoy sa maximum na gloss at flatness na maaari mong ibenta.
- Suriin ang haul-off at cutter sa pinakamataas na bilis ng linya. Maraming linya ang nalilimitahan sa pamamagitan ng paghila at pagputol sa ibaba ng agos bago pa maabot ng extruder ang output nito.
- Kumpirmahin ang istruktura ng suporta ng supplier. Ang pagkomisyon, mga ekstrang bahagi at pagsasanay sa proseso ay nagpapasya kung gaano kabilis naabot ng linya ang output ng disenyo.
Ang screw torque ay may pinakamalakas na epekto sa pangmatagalang flexibility. Ito metalikang kuwintas at pagtatasa ng kapangyarihan ipinapaliwanag kung bakit hindi dapat maliit ang laki ng power system.
Kung nagpapatakbo ka na ng isang linya at ang hadlang ay kapasidad o pagbabago ng produkto, a proyekto ng pagsasaayos maaaring gawing moderno ang extruder at downstream sa mas mababang halaga ng kapital.
Panghuli, maging makatotohanan tungkol sa automation. Ang pangunahing linya na may manu-manong pagpapalit ng screen ay mas murang bilhin at mas madaling mapanatili; Ang mga mahigpit na pagpapaubaya o isang maliit na crew ay nagbibigay-katwiran sa awtomatikong pagsukat. Para sa mga karaniwang produkto, sinasaklaw ng isang cost-effective na serye ang pangunahing proseso at nag-iiwan ng badyet para sa automation na pinakamahalaga.
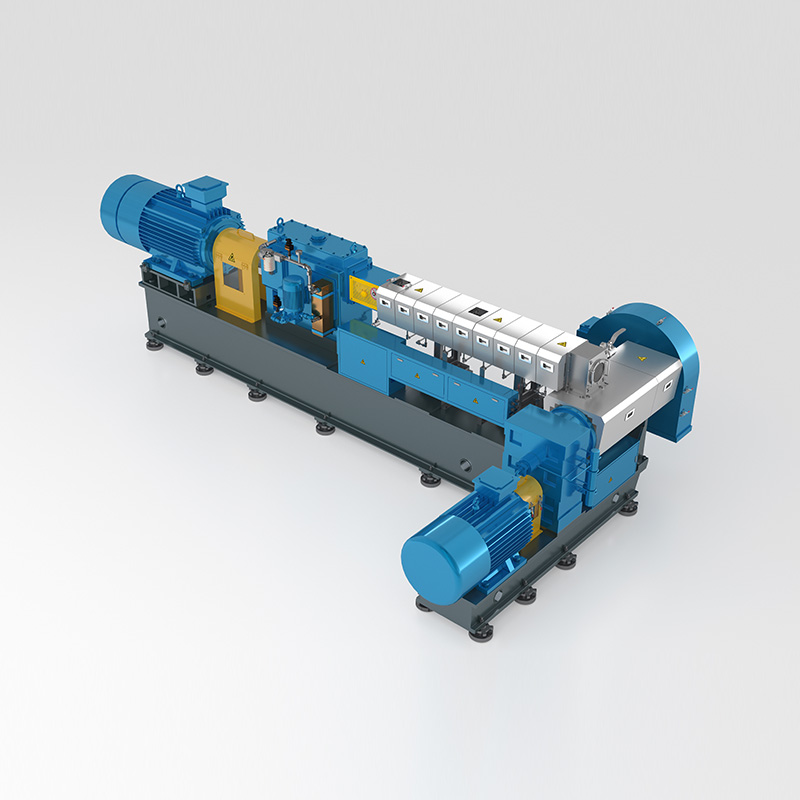 ECO Cost-Effective Extruder Series para sa Budget-Concious Compounders Ang serye ng ECO ay nagbibigay ng tiyak na torque na 9 Nm/cm³, na nag-aalok ng matipid na opsyon para sa paggawa ng binagong engineering plastic. Tumutugma ito sa mga pangangailangan ng mga karaniwang produkto, na nagbibigay-daan sa iyong maglaan ng badyet patungo sa automation o iba pang mga kontrol sa proseso na pinakamahalaga. Tingnan ang Produkto →
Mga Madalas Itanong
Q1. Ano ang pagkakaiba sa pagitan ng PP at PE board extrusion?
Ang PP board ay mas matigas, mas transparent at lumalaban sa mas mataas na temperatura, habang ang PE board ay nagbibigay ng mas mahusay na chemical resistance at mababang temperatura na lakas ng epekto. Ang mga pangunahing pagkakaiba sa linya ay temperatura ng bariles, temperatura ng roll at kontrol sa paglamig.
Q2. Anong hanay ng kapal ang maaaring gawin ng isang linya ng extrusion ng PP board?
Ang karaniwang linya ay sumasaklaw sa 0.3 mm hanggang 30 mm. Ang manipis na sheet ay umaasa sa tumpak na roll gap at mataas na bilis ng linya; Ang makapal na board ay nangangailangan ng mas mabagal na bilis at mas mahabang seksyon ng paglamig upang maiwasan ang mga marka ng lababo.
Q3. Maaari bang iproseso ng parehong linya ang PP at PE?
Oo, karamihan sa mga linya ay maaaring lumipat sa pagitan ng PP at PE. Ang pagpapalit ay nangangailangan ng mga bagong setpoint ng temperatura, pagsasaayos ng temperatura ng roll at karaniwan ay isang tambalang purge. Ang tornilyo ay dapat na idinisenyo para sa parehong matunaw na lagkit.
Q4. Magkano ang halaga ng isang PP PE board extrusion line?
Depende ang gastos sa laki ng extruder, lapad ng die, configuration sa ibaba ng agos at antas ng automation. Upang makakuha ng makatotohanang numero, ipadala sa supplier ang iyong mga target na produkto, hanay ng kapal, lapad at taunang output.
Q5. Bakit may kulot na mga gilid o pagkakaiba-iba ng kapal ang board?
Ang mga karaniwang sanhi ay hindi matatag na temperatura ng pagkatunaw, isang pagod na turnilyo o die lip, hindi tamang roll gap at hindi pagkakatugma ng bilis ng paghatak. Suriin muna ang pagkakaiba-iba ng melt pressure — kadalasang tumuturo ito sa extruder o screen pack.
Q6. Maaari bang gamitin ang twin-screw extruder para sa produksyon ng PP board?
Oo, ang twin-screw extruder ay ginagamit kapag ang board formulation ay may kasamang mga pigment, filler o recycled flake na nangangailangan ng masinsinang paghahalo. Pinapagana din nila ang in-line compounding, na gumagawa ng board nang direkta mula sa isang custom na formulation.


